
عیبیابی دستگاه CNC
تجهیز
نوع خدمت
محل انجام
بروز آلارم یا توقف دستگاه CNC همیشه به معنی خرابی قطعهای نیست که نام آن در پیام خطا نمایش داده میشود. برای مثال، آلارم سروو ممکن است به سروودرایو، موتور، انکودر، کابل فیدبک، پاور، پارامترها یا فشار مکانیکی واردشده به محور مربوط باشد. تعویض قطعه بدون تشخیص منشأ واقعی مشکل میتواند هزینه غیرضروری ایجاد کند و حتی باعث تکرار خرابی شود.
عیبیابی دستگاه CNC فرایندی مرحلهای برای شناسایی علت اصلی خطا، توقف یا عملکرد نامناسب دستگاه است. در این فرایند، آلارمها، شرایط بروز خرابی، تجهیزات الکترونیکی، سیستم کنترل، درایوها، موتورها، محورها، کابلها، پارامترها و بخشهای مکانیکی مرتبط بررسی میشوند تا مسیر صحیح تعمیر، تنظیم یا تعویض قطعه مشخص شود.
عیبیابی دستگاه CNC چیست؟
عیبیابی به معنی بررسی نشانههای خرابی و یافتن رابطه میان بخشهای مختلف دستگاه است. در یک سیستم CNC، کنترلر، سروودرایو، اسپیندلدرایو، موتورها، انکودرها، پاورها، بردهای ورودی و خروجی، سنسورها و اجزای مکانیکی به یکدیگر وابستهاند.
خطایی که در یک بخش مشاهده میشود ممکن است نتیجه خرابی در بخش دیگری باشد. به همین دلیل عیبیابی فقط با خواندن متن آلارم انجام نمیشود و وضعیت واقعی دستگاه نیز باید بررسی شود.
در فرایند عیبیابی CNC معمولاً این پرسشها پاسخ داده میشوند:
- خطا در چه شرایطی ایجاد میشود؟
- آیا خرابی دائمی است یا بهصورت مقطعی ظاهر میشود؟
- کدام فرمانها از کنترلر صادر میشوند؟
- کدام بخش پاسخ صحیح به فرمان نمیدهد؟
- آیا ورودیها و خروجیهای موردنیاز برقرار هستند؟
- آیا مشکل الکترونیکی، نرمافزاری یا مکانیکی است؟
- آیا قطعه واقعاً معیوب است یا شرایط جانبی باعث ایجاد خطا شدهاند؟
- آیا تعمیر قطعه کافی است یا بخش دیگری نیز باید اصلاح شود؟
چه زمانی دستگاه CNC به عیبیابی نیاز دارد؟
عیبیابی زمانی ضروری است که منشأ خرابی مشخص نباشد، خطا چند علت احتمالی داشته باشد یا تعمیرات قبلی نتوانسته باشند مشکل را بهطور کامل برطرف کنند.
نشانههای متداول نیاز به عیبیابی دستگاه CNC عبارتاند از:
- روشننشدن دستگاه یا کنترلر
- خاموششدن ناگهانی دستگاه هنگام کار
- نمایش آلارم روی کنترلر، درایو یا پاور
- حرکتنکردن یکی از محورهای دستگاه
- حرکت نامنظم، لرزش یا توقف محور
- خطا در بازگشت به نقطه مرجع
- راهاندازینشدن اسپیندل
- توقف اسپیندل هنگام ماشینکاری
- اختلال در تارت یا سیستم تعویض ابزار
- کاهش دقت یا تکرارپذیری دستگاه
- توقف برنامه در یک مرحله مشخص
- قطع ارتباط میان کنترلر و تجهیزات
- ازدسترفتن پارامترها یا تنظیمات
- بروز خطا پس از گرمشدن دستگاه
- تکرار خرابی پس از تعویض قطعه
- ایجاد خطای مقطعی بدون الگوی مشخص
اگر دستگاه پس از ریستکردن آلارم دوباره به کار بازمیگردد، نباید نتیجه گرفت که مشکل برطرف شده است. خطاهای مقطعی میتوانند نشانه ضعف پاور، خرابی کابل، افزایش دما، قطعووصلی اتصالات یا شروع خرابی یک قطعه باشند.
تفاوت عیبیابی و تعمیر دستگاه CNC چیست؟
عیبیابی مرحلهای است که در آن علت اصلی خرابی شناسایی میشود. تعمیر، مجموعه اقداماتی است که پس از تشخیص عیب برای برطرفکردن آن انجام میشود.
برای مثال، اگر محور دستگاه حرکت نکند، در مرحله عیبیابی باید مشخص شود که مشکل از سروودرایو، سرووموتور، انکودر، کابل، پارامتر، ترمز یا بخش مکانیکی است. پس از مشخصشدن علت، تعمیر یا تعویض بخش معیوب انجام خواهد شد.
شروع تعمیر پیش از عیبیابی میتواند پیامدهای زیر را به همراه داشته باشد:
- تعویض قطعه سالم
- پرداخت هزینه غیرضروری
- تکرار خرابی پس از تعمیر
- آسیبدیدن قطعه جایگزین
- ازدسترفتن پارامترها و تنظیمات
- پیچیدهترشدن روند تشخیص مشکل
- افزایش مدت توقف دستگاه
عیبیابی آلارمها و خطاهای CNC
کد آلارم یکی از مهمترین اطلاعات اولیه برای بررسی خرابی است، اما بهتنهایی علت قطعی مشکل را مشخص نمیکند. متن خطا معمولاً بخشی را نشان میدهد که عملکرد مورد انتظار را دریافت نکرده است، نه لزوماً قطعهای که خراب شده است.
هنگام بررسی آلارم CNC، موارد زیر در نظر گرفته میشوند:
- شماره و متن کامل آلارم
- زمان ایجاد خطا
- وضعیت دستگاه هنگام بروز آلارم
- محور، ابزار یا برنامه فعال در زمان خطا
- آلارمهای ثبتشده روی درایو یا پاور
- خطاهای قبلی و مرتبط
- تعمیرات یا تغییرات انجامشده پیش از خرابی
- امکان تکرار خطا در شرایط مشخص
چرا نباید فقط براساس متن آلارم قطعه تعویض شود؟
یک آلارم ممکن است از چند علت متفاوت ایجاد شود. برای نمونه، خطای انکودر میتواند ناشی از خرابی انکودر، کابل فیدبک، اتصال سوکت، پاور، نویز الکتریکی یا تنظیمات مرتبط باشد.
پیش از تعویض قطعه باید ورودیها، خروجیها، کابلها، ولتاژها و شرایط عملکرد آن بررسی شوند. این روش احتمال تشخیص اشتباه و آسیبدیدن قطعه جایگزین را کاهش میدهد.
عیبیابی روشننشدن دستگاه CNC
روشننشدن دستگاه ممکن است به برق ورودی، مدار ایمنی، پاور اصلی، منابع تغذیه، کنترلر، بردها یا تجهیزات فرمان مربوط باشد. در این شرایط باید مشخص شود برق تا کدام بخش دستگاه در دسترس است و کدام مرحله از فرایند راهاندازی کامل نمیشود.
در بررسی دستگاهی که روشن نمیشود، بخشهای زیر ارزیابی میشوند:
- برق ورودی دستگاه
- فیوزها و تجهیزات حفاظتی
- مدار توقف اضطراری
- پاور اصلی و منابع تغذیه
- ولتاژهای ورودی و خروجی پاور
- کنترلر و بردهای الکترونیکی
- مانیتور و پنل اپراتوری
- کابلها و اتصالات داخلی
- شرایط ایمنی لازم برای روشنشدن دستگاه
بازکردن تابلو برق یا اندازهگیری بخشهای دارای ولتاژ بالا باید فقط توسط فرد متخصص و پس از رعایت کامل اصول ایمنی انجام شود.
عیبیابی محورهای دستگاه CNC
اگر یکی از محورهای دستگاه حرکت نکند یا حرکت آن با لرزش، صدا یا توقف همراه باشد، سیستم فرمان و حرکت محور باید بهصورت کامل بررسی شود.
اجزای مرتبط با حرکت محور عبارتاند از:
- کنترلر و فرمان حرکت محور
- سروودرایو
- سرووموتور
- انکودر و کابل فیدبک
- کابل قدرت موتور
- پاور و باس تغذیه درایو
- ترمز موتور در محورهای مربوط
- پارامترهای سروو و محور
- سنسورهای محدودکننده و نقطه مرجع
- اجزای مکانیکی و سیستم انتقال حرکت
- سیستم روغنکاری مسیر حرکت
حرکتنکردن محور بدون نمایش آلارم
اگر فرمان حرکت صادر میشود اما محور بدون آلارم حرکت نمیکند، وضعیت فرمانهای کنترلر، قفلهای نرمافزاری، شرایط PLC، ترمز موتور، درایو و بخش مکانیکی باید بررسی شوند.
گاهی یک ورودی ایمنی یا شرط تأییدنشده در PLC مانع حرکت میشود، بدون اینکه آلارم مستقیم و واضحی نمایش داده شود.
حرکت نامنظم یا لرزش محور
حرکت نامنظم میتواند به تنظیمات سروو، خطای فیدبک، اتصالات انکودر، ضعف موتور، خرابی درایو، لقی مکانیکی یا فشار غیرعادی روی محور مرتبط باشد.
ادامه کار در این شرایط ممکن است کیفیت ماشینکاری را کاهش دهد و فشار بیشتری به موتور و درایو وارد کند.
خطای بازگشت به نقطه مرجع
این خطا میتواند به سنسور مرجع، انکودر، باتری، پارامترهای محور، کابلها یا موقعیت واقعی دستگاه مربوط باشد. تنظیم نقطه مرجع بدون بررسی موقعیت فیزیکی محور میتواند باعث برخورد یا حرکت خارج از محدوده شود.
عیبیابی اسپیندل دستگاه CNC
اسپیندل ممکن است روشن نشود، به دور فرماندادهشده نرسد، هنگام بار متوقف شود یا آلارم ایجاد کند. برای تشخیص علت، فقط اسپیندل موتور بررسی نمیشود و کل زنجیره فرمان و راهاندازی آن باید ارزیابی شود.
بخشهای مرتبط با اسپیندل شامل موارد زیر هستند:
- فرمان سرعت و جهت از کنترلر
- شرایط و ورودیهای PLC
- اسپیندلدرایو یا اینورتر
- اسپیندل موتور
- انکودر یا سنسور سرعت
- کابلهای قدرت و فیدبک
- پارامترهای اسپیندل
- سیستم خنککاری موتور و درایو
- بخش مکانیکی و انتقال نیرو
- شرایط قفل ابزار یا تجهیزات جانبی
روشننشدن اسپیندل
وجود آلارم فعال، برقرارنبودن شرایط ایمنی، تأییدنشدن موقعیت ابزار، خرابی درایو، موتور، کابل یا پارامترها میتواند مانع راهاندازی اسپیندل شود.
توقف اسپیندل هنگام کار
توقف زیر بار ممکن است به اضافهبار واقعی، انتخاب نامناسب شرایط ماشینکاری، ضعف موتور، خرابی درایو، افت ولتاژ یا گیر مکانیکی مرتبط باشد. شرایط دقیق توقف باید ثبت و بازآفرینی شود.
عیبیابی کنترلر و تجهیزات الکترونیکی CNC
کنترلر CNC مرکز پردازش فرمانها و هماهنگی بخشهای مختلف دستگاه است. اختلال در کنترلر، بردها، پاورها یا حافظه میتواند بهصورت روشننشدن دستگاه، توقف برنامه، ازدسترفتن اطلاعات یا خطاهای ارتباطی ظاهر شود.
در عیبیابی سیستم کنترل، بخشهای زیر بررسی میشوند:
- کنترلر اصلی CNC
- بردهای پردازشی و حافظه
- بردهای ورودی و خروجی
- منابع تغذیه و پاورها
- مانیتور و پنل اپراتوری
- ماژولهای ارتباطی
- باتری پشتیبان
- پارامترها و برنامههای دستگاه
- کابلهای ارتباطی و شبکه داخلی
- ارتباط کنترلر با درایوها و تجهیزات جانبی
در دستگاههای دارای کنترلر FANUC، کدهای خطا، وضعیت تجهیزات متصل، پارامترها و سوابق خرابی بررسی میشوند. امکان بررسی سایر کنترلرها به مدل دستگاه، نوع خرابی و دسترسی به اطلاعات فنی بستگی دارد.
عیبیابی پاور و منابع تغذیه
ضعف یا ناپایداری منابع تغذیه میتواند باعث بروز خطاهای مختلف در کنترلر، درایوها، بردها و سنسورها شود. برخی خرابیهای پاور فقط هنگام گرمشدن یا افزایش بار ظاهر میشوند.
نشانههای احتمالی مشکل در پاور عبارتاند از:
- خاموششدن ناگهانی دستگاه
- ریستشدن کنترلر هنگام کار
- ایجاد چند آلارم نامرتبط بهصورت همزمان
- روشننشدن یکی از ماژولها
- افت یا نوسان ولتاژ خروجی
- افزایش دما یا صدای غیرعادی پاور
- بروز خطا پس از ادامه کار دستگاه
اندازهگیری و تست پاور باید در شرایط ایمن و با تجهیزات مناسب انجام شود. اتصال نادرست ابزار اندازهگیری میتواند به دستگاه و فرد آسیب وارد کند.
عیبیابی خطاهای مقطعی دستگاه CNC
خطاهای مقطعی از دشوارترین مشکلات CNC هستند؛ زیرا ممکن است هنگام حضور کارشناس ظاهر نشوند. ثبت شرایط بروز خطا نقش مهمی در تشخیص این مشکلات دارد.
خطاهای مقطعی میتوانند از موارد زیر ناشی شوند:
- قطعووصلی کابل یا سوکت
- خرابی تدریجی پاور
- افزایش دمای درایو یا موتور
- ضعف فن یا سیستم خنککاری
- نویز الکتریکی
- خرابی انکودر یا کابل فیدبک
- اتصال نامناسب ارت
- لرزش دستگاه و شلشدن اتصالات
- مشکل نرمافزاری یا پارامتری
- فشار مکانیکی در بخشی از مسیر حرکت
برای بررسی خطاهای مقطعی، زمان بروز، مدت کارکرد دستگاه، برنامه فعال، محور در حال حرکت، دمای محیط و اقداماتی که باعث رفع موقت خطا میشوند باید ثبت شوند.
عیبیابی پس از تعویض یا تعمیر قطعه
اگر پس از تعمیر یا تعویض یک قطعه، خطا همچنان باقی مانده یا دوباره ایجاد شده است، باید ارتباط آن قطعه با بخشهای دیگر بررسی شود. ممکن است قطعه قبلی در نتیجه خرابی بخش دیگری آسیب دیده باشد.
در این شرایط، موارد زیر اهمیت دارند:
- تطابق مدل قطعه جایگزین با دستگاه
- صحت سیمکشی و اتصالات
- وضعیت پارامترهای مرتبط
- سلامت موتور یا بار متصل به درایو
- سلامت پاور و باس تغذیه
- وجود اتصال کوتاه یا نشتی در کابلها
- وضعیت خنککاری و تهویه
- شرایطی که باعث خرابی قطعه قبلی شدهاند
عیبیابی CNC در محل یا کارخانه
بسیاری از خطاها باید در محل دستگاه بررسی شوند؛ زیرا عملکرد بخشهای مختلف و ارتباط میان آنها فقط در شرایط واقعی دستگاه قابل مشاهده است. برخی قطعات نیز برای بررسی داخلی و تست دقیقتر باید به کارخانه منتقل شوند.
عیبیابی در محل دستگاه
در بازدید پای دستگاه میتوان آلارمها، وضعیت کنترلر، فرمانها، محورها، اسپیندل، کابلها، سنسورها و تجهیزات جانبی را بررسی کرد. عیبیابی در محل برای خطاهایی که به ارتباط میان چند بخش مربوط هستند اهمیت بیشتری دارد.
بررسی قطعه در کارخانه
برد، درایو، پاور، مانیتور، موتور یا انکودر ممکن است برای بررسی داخلی، تعمیر و تست به کارخانه منتقل شود. پیش از ارسال قطعه بهتر است ارتباط آن با دستگاه بررسی شود تا از جداکردن قطعه سالم جلوگیری شود.
مراحل عیبیابی دستگاه CNC
دریافت مشخصات دستگاه
برند و مدل دستگاه، نوع کنترلر، کد خطا، بخش دارای مشکل و سوابق تعمیر دریافت میشوند. تصاویر و ویدئوهای دستگاه برای بررسی اولیه مورد استفاده قرار میگیرند.
بررسی زمان و شرایط بروز خرابی
مشخص میشود خطا هنگام روشنشدن، حرکت محور، راهاندازی اسپیندل، تعویض ابزار، اجرای برنامه یا پس از گرمشدن دستگاه ایجاد میشود.
تعیین بخشهای مرتبط
براساس آلارم و رفتار دستگاه، اجزایی که میتوانند در ایجاد خرابی نقش داشته باشند مشخص میشوند. این کار از بررسی یا تعویض پراکنده قطعات جلوگیری میکند.
انجام تستهای مرحلهای
فرمانها، ورودیها، خروجیها، ولتاژها، فیدبکها، پارامترها و پاسخ تجهیزات در محدوده ایمن بررسی و با یکدیگر مقایسه میشوند.
شناسایی علت خرابی
پس از جمعآوری نتایج، قطعه معیوب، اتصال نامناسب، تنظیم اشتباه یا مشکل مکانیکی بهعنوان منشأ اصلی یا محتمل خرابی مشخص میشود.
اعلام مسیر رفع مشکل
در پایان مشخص میشود که دستگاه به تعمیر قطعه، تعویض تجهیزات، اصلاح سیمکشی، تنظیم پارامتر، رفع مشکل مکانیکی یا بررسی تکمیلی نیاز دارد.
برای عیبیابی CNC چه اطلاعاتی ارسال کنیم؟
اطلاعات دقیقتر باعث میشوند بررسی اولیه هدفمندتر انجام شود. هنگام ثبت درخواست موارد زیر را ارسال کنید:
- برند و مدل دستگاه CNC
- نوع دستگاه، مانند تراش یا فرز CNC
- برند و مدل کنترلر
- کد کامل آلارم
- تصویر صفحه خطا
- زمان و شرایط بروز مشکل
- نام محور یا بخش دارای خرابی
- ویدئوی کوتاه از رفتار دستگاه
- تعمیرات و تعویض قطعات اخیر
- تغییرات انجامشده در پارامترها یا سیمکشی
- مدتزمان کارکرد دستگاه پیش از ایجاد خطا
- اقدامی که باعث رفع موقت یا تکرار خطا میشود
از پاککردن آلارمها، تغییر گسترده پارامترها، جابهجایی کابلها یا بازکردن تجهیزات دارای ولتاژ بالا بدون ثبت وضعیت اولیه و رعایت اصول ایمنی خودداری کنید.
اشتباهات رایج هنگام عیبیابی دستگاه CNC
برخی اقدامات ممکن است تشخیص خرابی را دشوارتر کرده یا خسارت بیشتری ایجاد کنند:
- تعویض قطعه فقط براساس نام آلارم
- پاککردن خطا بدون ثبت کد آن
- تغییر همزمان چند پارامتر
- جابهجایی کابلها بدون علامتگذاری
- استفاده از قطعه جایگزین نامتناسب
- نادیدهگرفتن بخش مکانیکی دستگاه
- ریستکردن اطلاعات و پارامترها بدون بکآپ
- رفع موقت خطا بدون بررسی علت اصلی
- ادامه تولید با دستگاه دارای عملکرد غیرعادی
- بازکردن تجهیزات پرخطر بدون ایمنسازی
سؤالات متداول عیبیابی دستگاه CNC
آیا از روی کد خطا میتوان قطعه معیوب را مشخص کرد؟
کد خطا محدوده بررسی را مشخص میکند، اما همیشه نام قطعه معیوب را نشان نمیدهد. برای تشخیص قطعی باید شرایط دستگاه و تجهیزات مرتبط نیز بررسی شوند.
چرا آلارم پس از ریست دوباره ایجاد میشود؟
ریستکردن فقط پیام خطا را پاک میکند و علت خرابی را برطرف نمیکند. اگر مشکل در قطعه، کابل، پارامتر یا بخش مکانیکی باقی مانده باشد، آلارم دوباره ظاهر خواهد شد.
آیا آلارم سروو یعنی سروودرایو خراب است؟
خیر. موتور، انکودر، کابل، پاور، پارامترها یا فشار مکانیکی نیز میتوانند آلارم سروو ایجاد کنند. همه اجزای مرتبط باید بررسی شوند.
آیا عیبیابی CNC در محل انجام میشود؟
بله. بسیاری از خطاها باید پای دستگاه بررسی شوند. اگر قطعهای به تست داخلی نیاز داشته باشد، پس از بررسی اولیه برای تعمیر به کارخانه منتقل میشود.
چرا دستگاه فقط بعد از گرمشدن خطا میدهد؟
افزایش دمای درایو، موتور، پاور، برد یا اتصالات میتواند باعث بروز خرابی مقطعی شود. سیستم تهویه، فنها و رفتار تجهیزات در حالت گرم باید بررسی شوند.
هزینه عیبیابی دستگاه CNC چگونه مشخص میشود؟
هزینه به نوع دستگاه، پیچیدگی خرابی، محل دستگاه، مدت بررسی و نیاز به تست قطعات بستگی دارد. شرایط دقیق پس از دریافت اطلاعات اولیه مشخص میشود.
آیا امکان عیبیابی دستگاه CNC در شهرستان وجود دارد؟
مدارپرداز امکان پاسخگویی به مشتریان صنعتی در سراسر ایران را دارد. براساس نوع خرابی، امکان اعزام کارشناس، بررسی آنلاین اولیه یا ارسال قطعه ارزیابی میشود.
ثبت درخواست عیبیابی دستگاه CNC
برای بررسی اولیه، کد کامل آلارم، تصویر پلاک دستگاه، مدل کنترلر و توضیح شرایط بروز خرابی را ارسال کنید. اگر خطا بهصورت مقطعی ایجاد میشود، زمان بروز، مدت کارکرد دستگاه و اقدامی که باعث رفع موقت آن میشود را نیز اعلام کنید.
برای ثبت درخواست عیبیابی دستگاه CNC میتوانید با مدارپرداز تماس بگیرید یا کد خطا، تصاویر و ویدئوی دستگاه را از طریق واتساپ ارسال کنید.
علائم رایج خرابی
مراحل انجام خدمت
مدل دستگاه، نوع کنترلر، کد آلارم، شرایط بروز خطا، سوابق تعمیر و تصاویر یا ویدئوی دستگاه دریافت میشود.
پیام خطا در کنار رفتار واقعی دستگاه بررسی میشود تا مشخص شود کدام سیستمها میتوانند در ایجاد مشکل نقش داشته باشند.
کنترلر، درایو، موتور، انکودر، پاور، کابلها، پارامترها و بخشهای مکانیکی مرتبط با خرابی بررسی و مقایسه میشوند.
براساس نتایج بررسی، قطعه معیوب، اختلال تنظیماتی یا ارتباط میان چند بخش بهعنوان علت اصلی یا محتمل خرابی مشخص میشود.
پس از عیبیابی، نیاز به تعمیر، تعویض، تنظیم پارامتر، اصلاح سیمکشی یا بررسی تخصصی قطعه در کارخانه اعلام میشود.
پس از انجام اقدام اصلاحی، عملکرد بخش مرتبط و تکرارنشدن خطا در محدوده قابلبررسی تست میشود.
این خدمت شامل چه مواردی است؟
تجهیزات و بخشهای قابل بررسی
بررسی وضعیت کنترلر، پیامهای خطا، پارامترها و ارتباط آن با سایر بخشهای دستگاه.
کنترل حرکت محور، خطاهای درایو، کابلها، فیدبک و رفتار مکانیکی مرتبط.
بررسی تغذیه، فرمانها، رلهها، I/O و مسیرهای ایمنی یا توقف اضطراری.
پرسش و نظر درباره این خدمت
برای بررسی سریع بفرستید
خدمات حضوری
اعزام تکنسین برای عیبیابی در محل کارخانه.
پشتیبانی قطعات
تأمین برد، مانیتور، پاور و قطعات CNC.
اعتبار مدارپرداز
گواهینامههای کیفیت و دورههای تخصصی
تصویر اصل مدارک؛ برای دیدن جزئیات، روی هر مدرک بزنید.
گواهینامه ISO 9001:2015 مدار پرداز افزار
گواهینامه ISO 14001:2015 مدار پرداز افزار
گواهینامه ISO 45001:2018 مدار پرداز افزار
گواهینامه سیستم مدیریت یکپارچه IMS
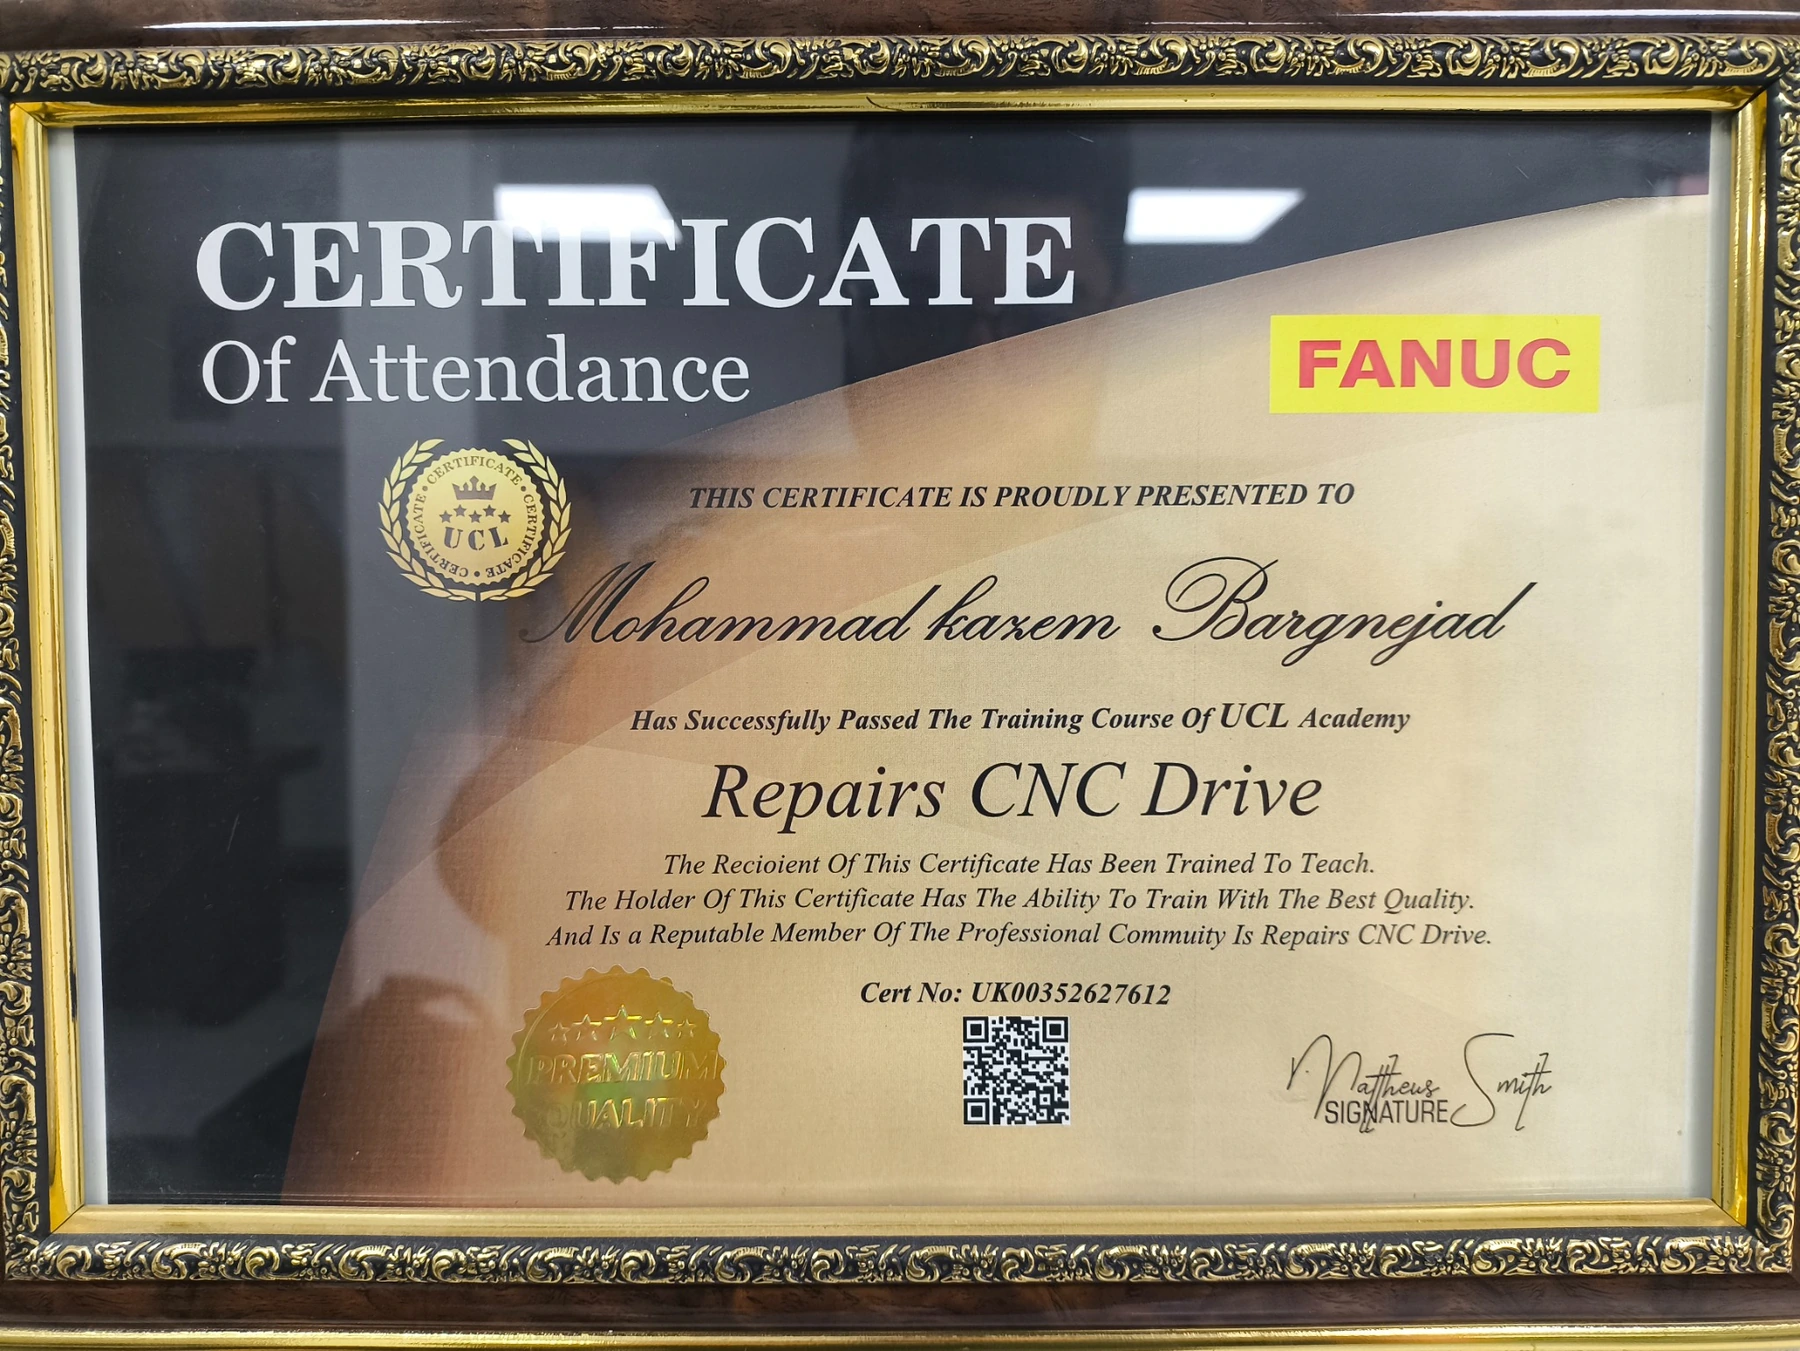
گواهی دوره تعمیرات درایو CNC
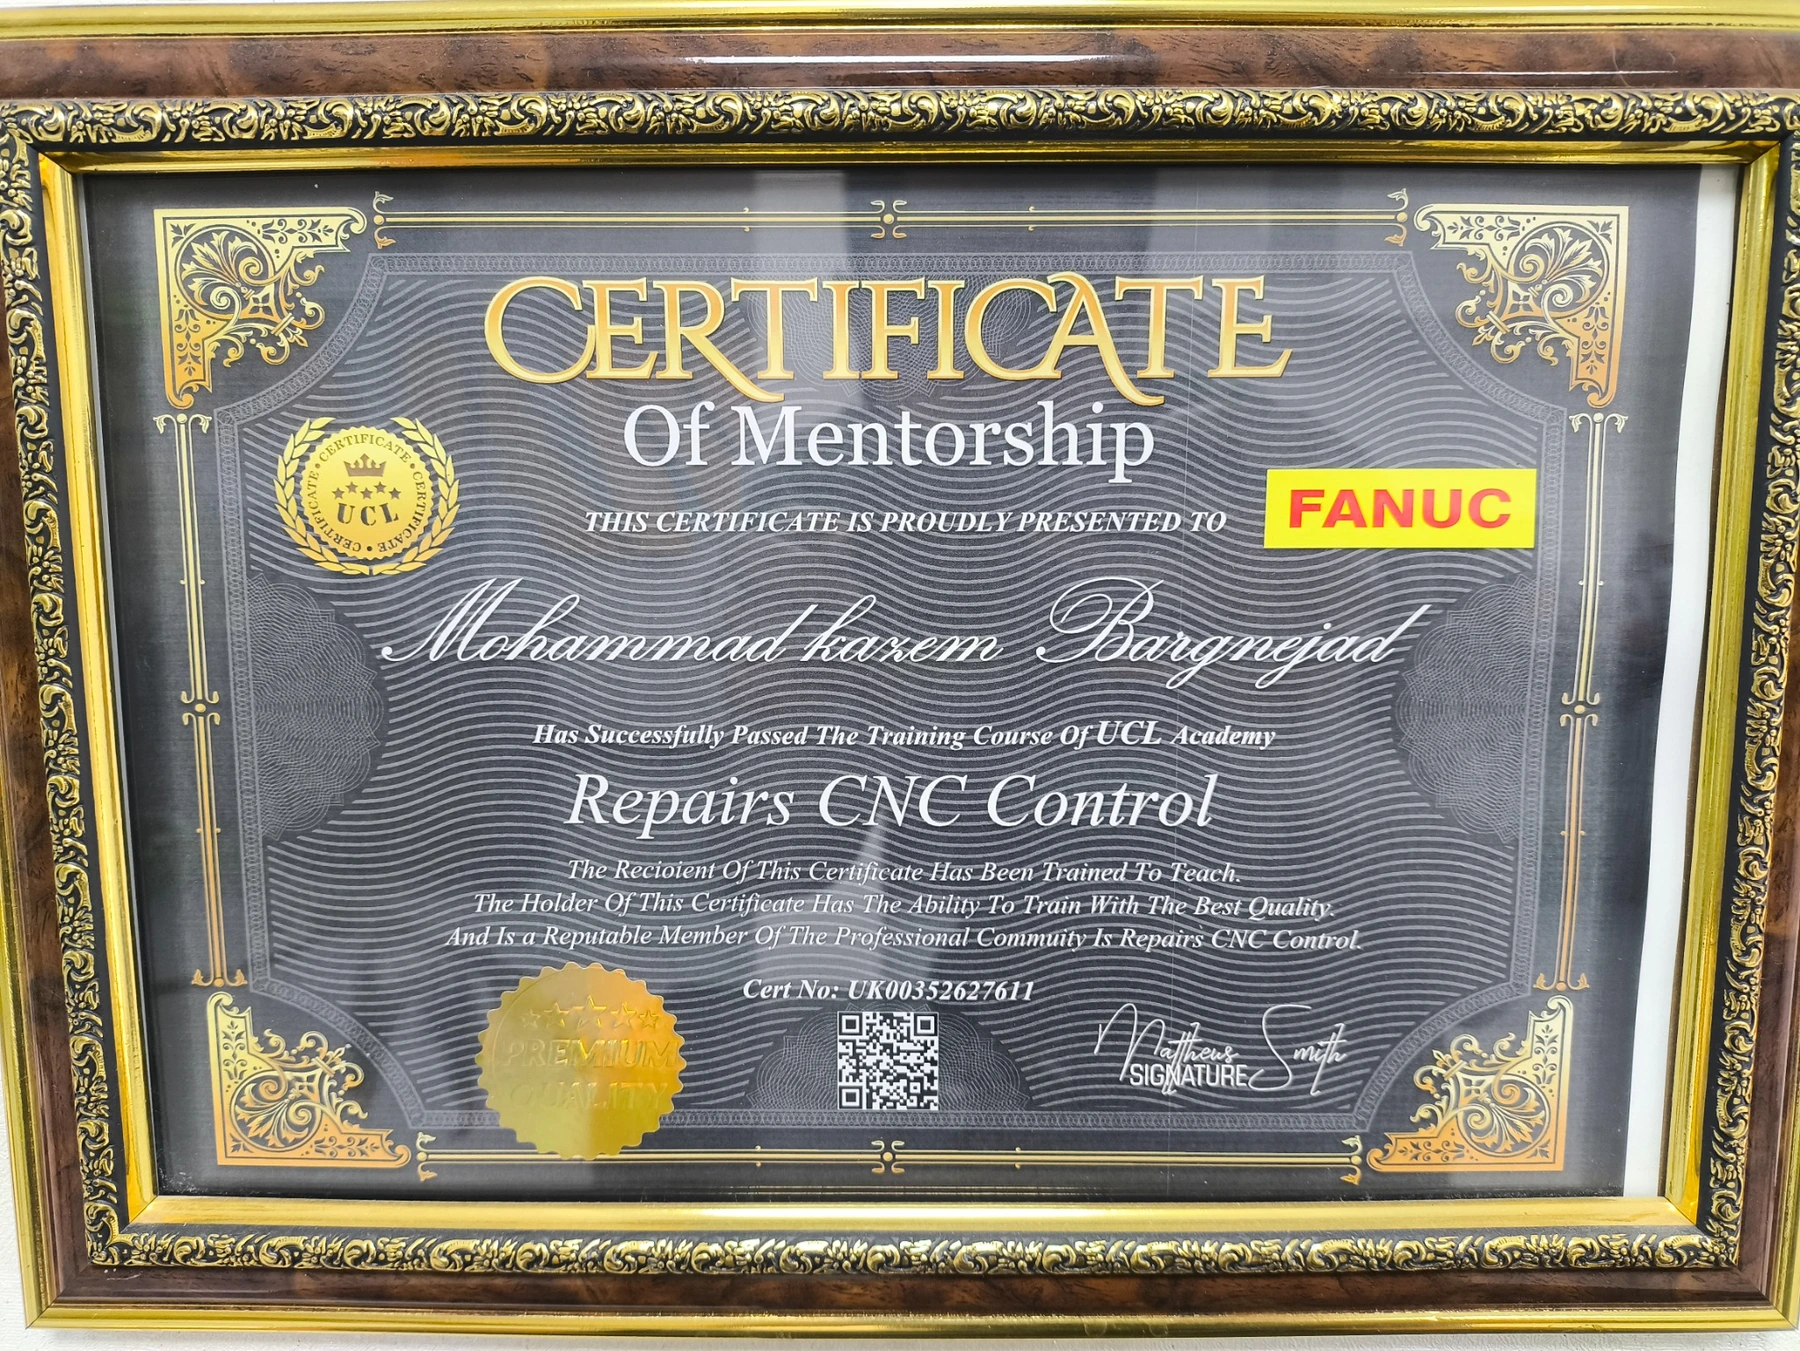
گواهی منتورینگ تعمیرات کنترل CNC
خدمات دیگر
ممکن است به این خدمات هم نیاز داشته باشید
تعمیر فانوک FANUC
تعمیر کنترلر فانوک FANUC تعمیر پاور ساپلای FANUC تعمیر سروو موتور FANUC تعمیر درایو فانوک FANUC تعمیر فانوک یکی از تخصصیترین خدمات…
تعمیر پاور ساپلای FANUC
تعمیر پاور ساپلای FANUC یکی از خدمات تخصصی مدارپرداز در حوزه CNC و تجهیزات صنعتی است. تعمیر پاور ساپلای FANUC و مشکلات…
تعویض کنترلر cnc
وقتی کنترلر دستگاه CNC دچار خطاهای مداوم، کندی عملکرد یا سوختگی بردها میشود، کل خط تولید متوقف میماند و هزینه تعمیرات پیدرپی…